

盘条怎样加工成钢丝?
钢丝通常由盘条通过模具拉拔减小截面制成。拉拔前进行表面清理和润滑,多道次减径之间可安排中间处理;最终拉拔、涂镀和包装共同决定交货状态。
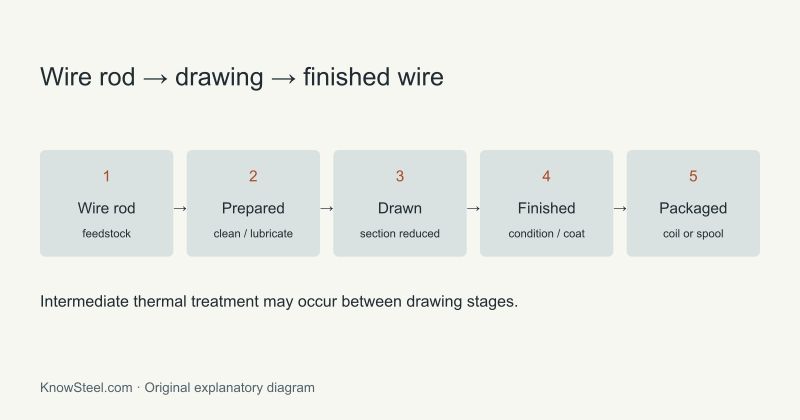
盘条经清理、拉拔、按需处理及精整后成为成品钢丝。中间处理和涂镀工序依产品而变。
中间曾经软化处理,不代表出厂时仍是软态,因为之后可能又进行了冷拉拔。
盘条是原料,成品钢丝则按最终拉拔、处理和精整后的状态验收。 盘条成分合格不能证明成品直径、抗拉状态或表面合格。盘条炉号要通过拉拔批次追溯到最终包装;分装或变更润滑剂也应能在来料记录中识别。
同样直径不代表同样性能
圆钢丝应注明直径、公差和不圆度,异形钢丝需要截面图。抗拉要求应与受检直径、牌号和最终状态对应;相同直径可以是较软的绑扎丝,也可以是性能要求不同的弹簧钢丝。
不同钢丝用途的验收重点用途来料要求后续过程
绑扎及一般成形
弯曲表现、软硬程度、直径和表面
反复搬运及成形。
弹簧
适合用途的强度、表面及尺寸要求
卷簧、处理及与疲劳有关的成品评定。
钢绞线、钢丝绳用丝
单丝性能和表面
成品结构及试验决定最终产品等级。
在表格内横向滚动可查看所有列 →
是琴钢丝级弹簧钢丝规范,不适用于所有钢丝。应采用合同版本并查完整的直径相关要求。一般成形钢丝和制绳/绞线用单丝各有适用产品要求,单丝试验结果不是成品钢丝绳的额定载荷。
镀层、润滑剂与包装各有用途
锌镀层、拉拔润滑剂和临时防锈油作用不同,应明确在后续成形、焊接或涂装前哪些保留、哪些去除。G90 等钢板镀层标记不能直接用于钢丝,应采用钢丝产品自己的镀层要求。
盘卷或线轴必须适合放线设备,需记录包装尺寸、净重、绕线方式和批号。接线、分盘后仍要保持追溯关系。
自由圈径与翘距如何理解?
Cast 描述钢丝释放后形成线圈的残余曲率;helix 描述线圈偏离平面的程度,常以翘距来控制。两者都会影响送丝和卷绕。约定限值时,应同时注明适用产品的释放方式、测量方法和取样长度。
实际验收记录应把直径测量、抗拉性能或规定状态、镀层及润滑、包装批号,以及要求的自由圈径和翘距结果关联到同一批产品。这样,“2 mm 钢丝”才成为可用于设备进料和成形的明确要求。
材质与处理选择另见碳钢、不锈钢及退火。钢丝专用的力学性能和包装要求仍需单独约定。
相关资料
钢材分类碳钢与低碳钢 ↗钢材分类不锈钢 ↗钢材分类退火钢 ↗参考资料钢材标准与牌号查阅指南 ↗